逆变焊机送丝不稳时要先查导电嘴和送丝轮
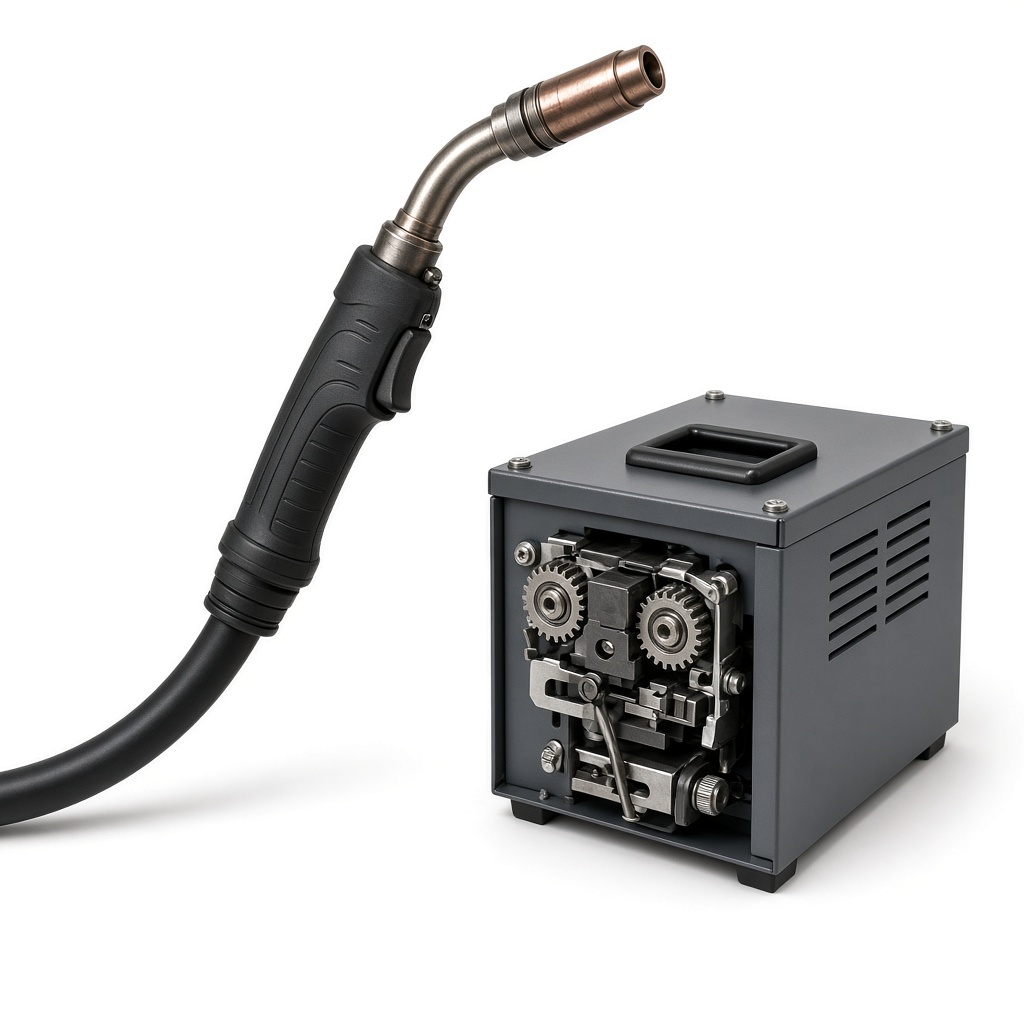
逆变焊机在焊条状态下电弧稳定、只在送丝焊接时发颤,问题多在导电嘴或送丝轮。两种状态都乱,才是电源输出本身不稳,不宜先改电流。
逆变焊机送丝焊接时电弧一阵一阵地爆,操作者很容易先去改电流。电流给定值改变的是电源输出特性,送丝不稳改变的是焊丝实际送进速度和导电接触。速度忽快忽慢时,电弧长度跟着变,电流表也会跟着抽动,看起来像电源不稳。若焊条状态仍然平稳,电源本身并没有乱,应先看导电嘴和送丝轮。
导电嘴孔径磨大以后,焊丝在嘴里晃动,导电点时有时无。电弧突然拉长,然后又短路爆一下,电流表指针跟着抽。嘴的内孔能看到椭圆磨损,焊丝通过时有径向间隙。更换导电嘴、电流旋钮保持原位,抽动消失。若先把电流加大,燃弧速度暂时追上偏慢的那一段送丝,下一段送丝又变快,电弧会在另一个长度上重新不稳。
导电嘴被飞溅堵住时,送丝阻力周期性增大,焊丝一冲一冲地出来。导电嘴出口有烧化的金属瘤,焊丝表面被刮出亮痕。清理或更换以后送丝恢复连续,电流给定不必改。堵嘴造成的抽动节奏和焊丝前进的卡顿一致,用手盘动送丝能感到一阵一阵的阻力。电源输出不稳不会在盘丝时就让焊丝发顿。
送丝轮压紧力不足或沟槽磨损时,焊丝打滑,实际送丝速度低于给定。电弧被拉长,实测焊接电流变小,不是因为逆变焊机给不出电流,而是弧长变了,工作点沿电源外特性移动。送丝轮沟槽里有金属粉,焊丝被压出扁痕。加大压紧力或更换沟槽以后,同样的电流给定下电弧长度恢复,电流表也不再往下掉。
压紧过度会把焊丝压扁
压紧力过大时,焊丝被送丝轮压扁,后段通过导电嘴更困难,表现为越焊越卡。焊丝断面变成椭圆,导电嘴里有被挤下的镀层。这和压紧不足的打滑不同:打滑时焊丝仍然是圆的,轮上打滑发亮;压扁时轮不打滑,焊丝形状已经变了。两种情况都不要先改电流,一个要加大压力到刚好不打滑,一个要把过大的压力退回来。
送丝软管弯折过急,阻力随焊枪姿态变化,电弧只在某些枪姿下不稳。把软管放直,不稳消失,导电嘴和送丝轮都可以是新的。电流给定在弯和直两种姿态下没有变,变的是焊丝前进的阻力。电源问题不会因为把软管放直就消失。
用焊条在同一台逆变焊机上试焊,若电弧稳定、电流表不抽,说明主回路和给定是稳的,不稳只出现在送丝路径上。若焊条状态同样乱跳,才去查电源、地线和气路,而不是反复更换导电嘴。这一步把送丝机械问题和电源输出问题分开,避免一看到表针动就改电流旋钮。
改电流会把错误速度暂时配平
送丝偏慢时加大电流,焊丝烧得更快,电弧长度可以短时间看起来正常,焊缝却因热输入变大而过宽,下一次送丝更快的段落又会顶丝。送丝偏快时减小电流,焊丝插入熔池,造成顶丝和飞溅。电流把燃烧速度和错误的送丝速度凑成暂时平衡,机械原因仍在。先让送丝速度稳定,再按稳定的送丝速度选择电流。
导电嘴孔径必须和焊丝直径匹配。孔径过大的接触不稳定,孔径过小则阻力大,两者都会让电弧发颤,电流表的反应却相似。看焊丝在嘴里的间隙,而不是只看电流波动幅度。间隙大是接触不良,间隙小到刮伤焊丝是阻力过大,调整方向相反。
导电嘴松动在枪颈里时,接触电阻周期性变大,焊丝还在匀速前进,电弧却一阵发虚。嘴的螺纹有烧蚀,用手能感到嘴相对于枪颈晃动。拧紧或更换以后,送丝轮和电流都不必动。这和送丝轮打滑不同,打滑时焊丝速度本身在变,嘴是紧的。电源不稳则在焊条状态下同样存在,不会因为拧紧一个导电嘴就消失。螺纹烧蚀留下的黑圈只出现在枪颈端面,送丝轮沟槽可以仍然干净。
逆变焊机送丝不稳时,焊条状态仍然平稳的,先查导电嘴磨损、堵塞和送丝轮打滑或压扁,不要先改电流。两种焊接状态都乱跳,才是电源输出本身不稳。电流旋钮不能代替送丝路径上的机械接触。