主汽阀停机腐蚀与运行冲蚀为什么不发生在同一处
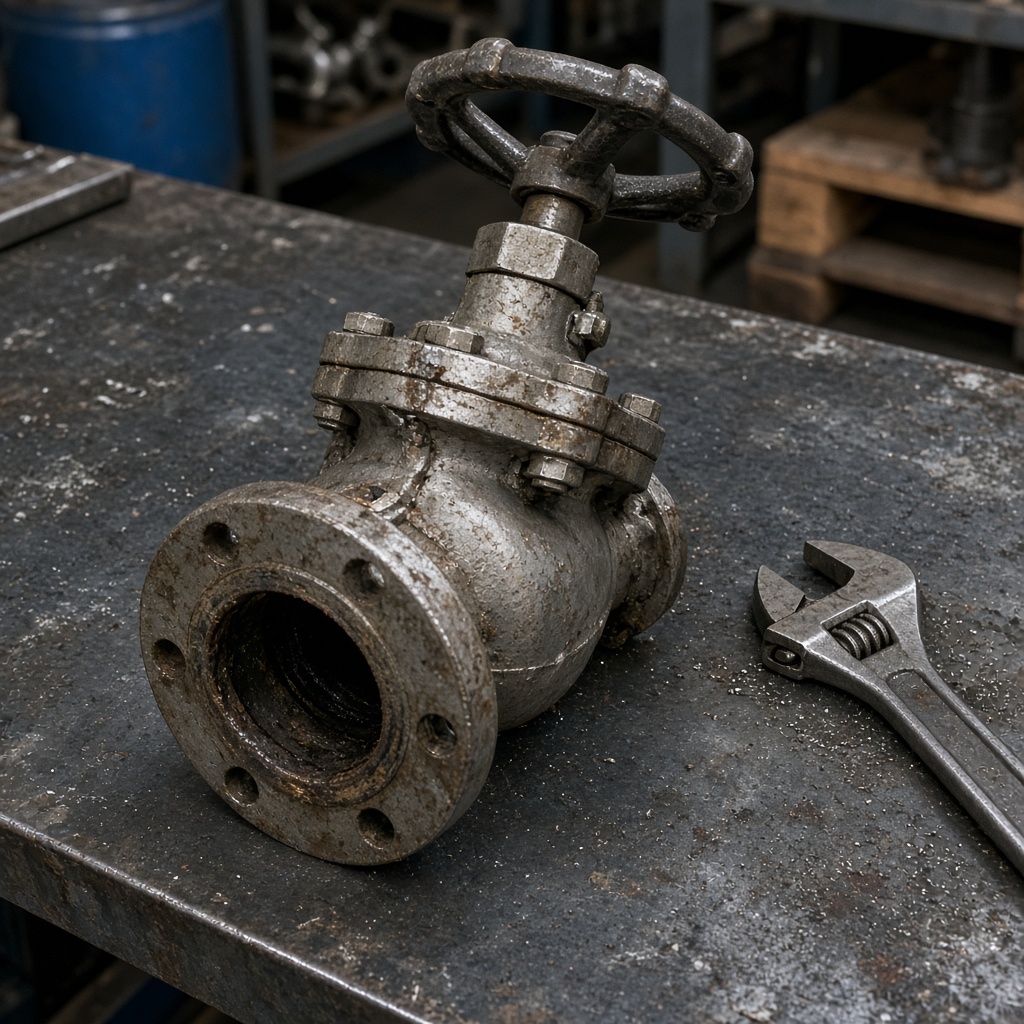
主汽阀停机后,凝结水和氧气在阀腔底部水线处造成麻点腐蚀。运行中阀瓣若处在节流位置,密封面上会沿汽流方向磨出光亮冲蚀沟。两种减薄不在同一位置,形貌也不一样。
主汽阀密封面和阀腔内壁的减薄,有停机腐蚀和运行冲蚀两种。停机时阀腔下部存着凝结水,空气随温度下降进入,电化学腐蚀集中在水线附近,形成锈蚀麻点。运行中若阀瓣长期不全开,蒸汽在缝隙里加速,把金属沿流动方向冲成光亮的沟。一个发生在停机、位于积水部位,一个发生在运行、位于节流缝隙,位置和形貌都对不上。
停机腐蚀为什么在底部水线
主汽阀关闭并逐渐冷却后,残留蒸汽凝结,阀体底部积水。系统冷却时内部压力下降,空气从填料或疏水阀倒吸入内,溶解氧使积水成为电解液。腐蚀在气液交界的水线最重,因为这里氧浓度差最大,呈现溃疡状麻点、锈瘤,颜色偏红褐。水线以上的干金属和水线以下始终淹没的部位反而较轻。运行中蒸汽是过热的,没有这条水线,所以这类麻点不是运行时磨出来的。
腐蚀的发展可以比运行中的均匀磨损快得多。一次长期停机如果阀腔没有吹干、也没有充保护气体,水线处就能出现明显坑深。这些坑在下次运行时成为应力集中和泄漏的起点,但坑的位置在阀腔底部和密封面下部的积水区,不一定沿蒸汽方向拉成一条沟。把麻点磨平而不改变停机保护,下一个停机周期仍会在同一条水线再生。
运行冲蚀为什么沿密封面拉沟
主汽阀应全开或全关。停在中间开度时,阀瓣与阀座之间的缝隙速度很高,蒸汽中的水滴或固体颗粒把密封面沿流向冲出一条光亮沟,边缘较光滑,没有锈瘤。沟的位置在密封副的节流处,从高压侧指向低压侧,阀腔底部若一直是过热蒸汽,可以没有麻点。这是运行中的机械与冲刷作用,停机期间流量为零,沟不会继续变长。
冲蚀沟一旦穿透密封线,运行中就会内漏,阀后温度和压力异常出现在机组带负荷的时候。停机腐蚀的麻点要等再次升压才表现为泄漏,而且泄漏点偏在曾经的水线,周围有锈。检修时若见光亮沟,应查运行中是否长期节流;若见底部锈坑,应查停机时是否把水放净、是否隔绝空气。两种痕迹可以出现在同一台阀上,仍要按位置分开。
时间尺度也不同。冲蚀需要运行小时和节流压差,停机再久也不会把密封面冲出光亮沟。腐蚀需要水和氧,全开运行的过热蒸汽干而缺氧,水线腐蚀停下来。用运行小时去估计锈坑,或用停机天数去估计冲蚀沟,都会把减薄速度判错。停机腐蚀可以在不长的停运里超过长期运行的均匀磨损,所以底部锈坑往往比流道上的均匀减薄更深。
均匀磨损是第三种容易混进来的减薄,它分布在整个通流表面,没有水线,也没有一条深沟。它比停机点蚀慢。主汽阀若底部有深坑、通流表面只是轻微发暗,深坑不应算进运行磨损。若密封面上有一条沟、其余表面完好,沟也不应算成停机腐蚀。
处理因此分成运行方式和停机保护。冲蚀要保证主汽阀不在中间开度长期运行,旁路承担暖管,主阀瓣要么关严要么全开。腐蚀要把停机后的疏水放净,必要时干燥或充氮,避免阀腔底部形成水线。只研磨密封面,两种原因都会在下一个周期回到原来的位置。
研磨时还要按形貌决定范围。锈坑在下部,应去掉腐蚀产物并检查坑深是否还能使用,密封线上的光亮沟要单独研去。整圈均匀研磨会把没有损伤的密封面也削低,关位压紧量改变。位置先分开,进刀量才不会错。
停机保护是否有效,可以用下一次解体的水线位置核对。锈坑若总是出现在同一高度,说明每次停机积水都停在这个水位,疏水没有放净。冲蚀沟只会沿密封线延伸,与水位无关,运行中保持全开的主汽阀不应新增光亮沟。把两次检修的痕迹按水位和流向对齐,新增长的是坑还是沟,原因就不会和上一个周期混在一起。
因此主汽阀的减薄要看它长在哪里。底部水线的锈蚀麻点是停机腐蚀,密封面上沿汽流方向的光亮沟是运行冲蚀。两者不在同一处,速度也不能用同一种运行小时来估。