立式制袋包装机封口不牢时温度压力与薄膜材料的分辨
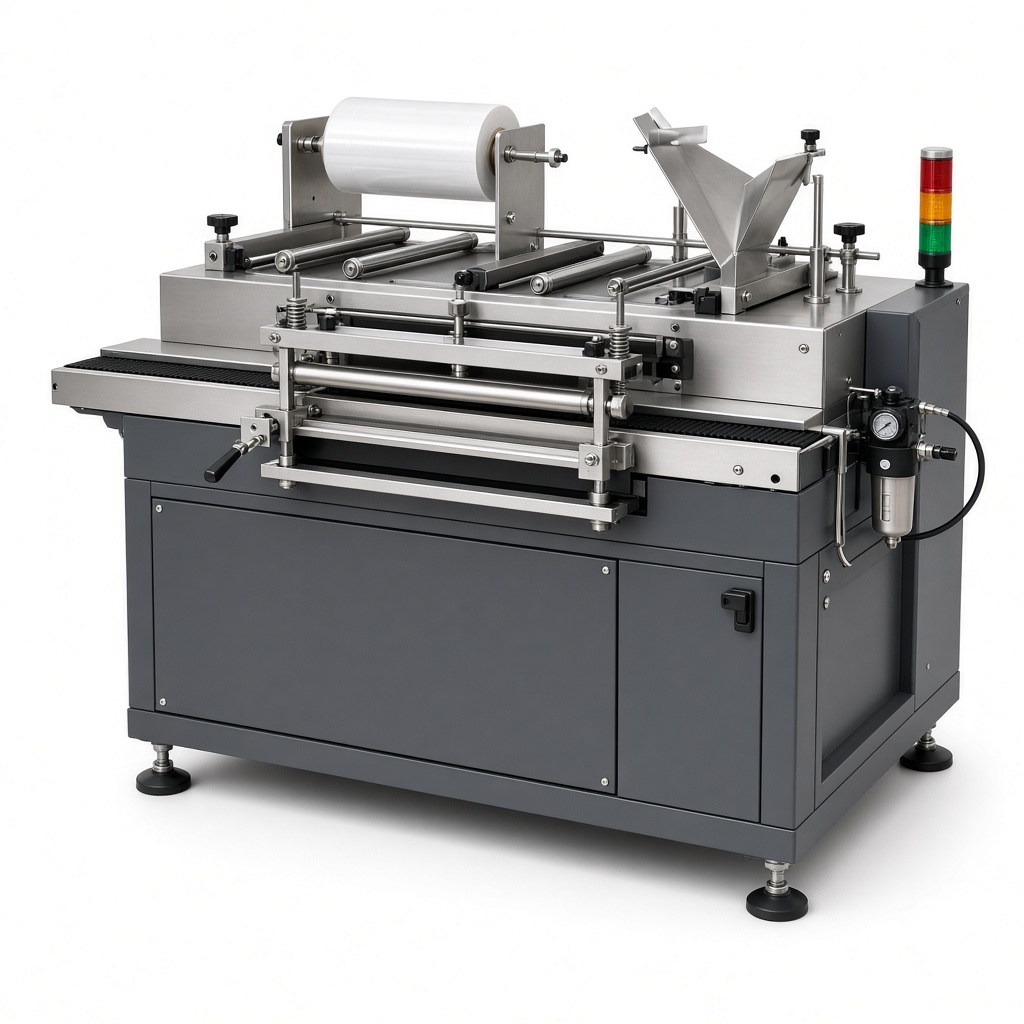
立式制袋包装机封口不牢时,整条光滑可撕是温度不够。只有厚处留通道是压力不足。温度压力都到位而换膜才粘,是热封层不对。
立式制袋包装机封口不牢,温度、压力和薄膜材料都会造成,但痕迹不一样。温度不够时热封层没有熔化,整个封口都能撕开。压力不够时,只在较厚或有褶皱的地方留下通道。薄膜热封层不对时,温度和压力都已到位,两层仍然粘不住。三种不牢不能都靠继续升温来解决,升温过度会把膜烫脆。
温度不够和压力不够
立式制袋包装机横封或纵封温度低于热封层熔化范围时,封口表面仍然发亮,没有熔融压平的痕迹。用手能整条撕开,剥离面光滑,看不到材料被拉开的毛茬。提高温度后,同样的压力和同样的薄膜开始粘牢,剥离时膜会被拉薄。这说明先前缺的是热量。温度再往上加,膜面出现皱缩,那是过热,和封不牢的方向相反。
立式制袋包装机加热块温度显示已经到了,封口处的膜温仍可能不够。热量要从加热块传到膜,中间若有污物,显示温度和膜温会分开。看熔痕比只看控制器更直接。控制器到温而熔痕不足,应查接触和传热,不应把设定调得很高。设定过高以后,接触好的部位先烫坏,接触差的部位仍然不粘。
立式制袋包装机封口压力不足时,热封层可以已经熔化,但两层没有被压实。较厚的折边、纵封重叠处留下一条未粘的通道,平坦处反而粘得住。这和温度不够时的整条撕开不同。加大压力后通道消失,温度不必再升。压力过大则会把熔融层挤出,封口变薄发脆。压力不够是局部通道,压力过大是封口被挤薄。
立式制袋包装机封口时间太短,效果接近温度不够,因为热量还没传进热封层。延长时间后粘牢,温度设定可以不变。它和压力不足的差别是:时间短时整条都不牢,压力不足时只有厚处有通道。看剥离是整条光滑,还是只剩一条缝,就能把时间和压力分开。时间已经够、整条仍光滑易撕,才是温度或材料。
薄膜材料不随温度压力改变
立式制袋包装机薄膜热封层与加热温度不匹配时,温度和压力都调到常用范围,封口仍然不粘,或者一冷就裂。换回原来批次的薄膜,同样的温度和压力立即恢复。这说明机器的热和力没有变,变的是膜。热封层朝外装反时,外层不是可热封材料,升温只会烫坏印刷层。先看哪一面贴着加热块,比继续加温度更直接。
立式制袋包装机薄膜厚度突然增加时,同样的温度传不透,现象会像温度不够。但它随膜卷变化,换卷就变。机器温度和压力稳定、只在某一卷上不牢,应查这一卷的热封层和厚度。每一卷都不牢,才回到加热和压力。用换卷对照,可以把材料从设备设定里分离出来。不要在一卷特殊的膜上把加热块调到极限。
立式制袋包装机袋内物料沾在封口上,也会封不牢。粉末或油脂隔在两层膜之间,热封层没有碰到对方。痕迹是断续的未粘点,位置跟着污染走。擦净封口后恢复。这和材料整体不匹配不同,材料问题是整条都不粘。也和压力不足的固定通道不同,污染的位置每一袋不一定相同。未粘点跟随残渣,就可以排除温度和膜的配方。
立式制袋包装机纵封和横封可以一个好、一个坏。只坏一处时,薄膜材料通常不是主因,因为同一张膜经过两个封口。坏的那一处要单独看温度和压力。两处一起不粘,换膜能好,才是材料。两处一起不粘、换膜仍不好,才是两边共同的条件,例如压缩空气不足导致压力都低。分开看纵封和横封,避免把一只加热块的故障说成整卷膜都不能用。
立式制袋包装机调整时应先固定薄膜批次,再动温度和压力。整条光滑易撕,先补温度或封口时间。只有厚处有通道,先补压力。温度压力和时间都已有效、换一卷就失效,再查热封层和装反。三个原因的痕迹分别是整条不熔、局部通道和换膜才变。不要在膜已经装反时把加热块一加再加。
立式制袋包装机封口不牢时,整条封口光滑可撕、提高温度后粘牢,是温度或时间不够。只有折叠厚处留下通道、加大压力后消失,是压力不足。温度和压力都到位,换膜才恢复,是薄膜热封层不对或装反。三者的剥离痕迹和换膜结果不同,不能都收成加热不够。