激光对中仪偏移读得偏大时支架被顶歪和轴真正偏心的差别
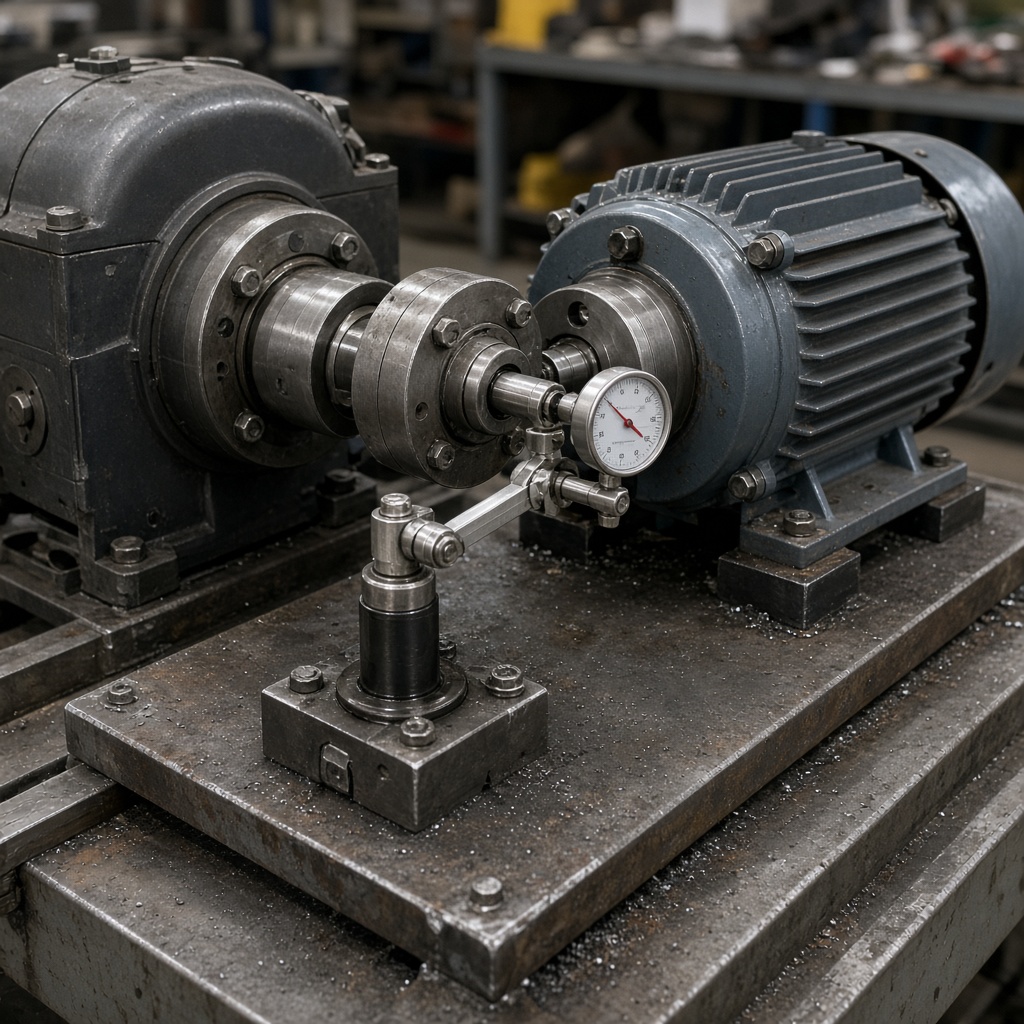
激光对中仪把径向偏移读得偏大时,支架被顶紧以后测头轴线歪了是装夹造成的假偏心,轴相对旋转中心确实偏出才是真实偏移。
激光对中仪把径向偏移读得比实际大,支架被顶紧以后测头轴线歪了,和轴相对旋转中心确实偏心,都会给出偏大的数。顶歪是夹持力把支架撬离轴的圆柱面,激光不再代表轴心。真偏心是轴自己的回转中心和几何中心不重合,夹持力恢复正常以后仍然在。两种偏大一个随夹持力改变,一个随轴的转动改变。
支架被顶歪产生假偏心
激光对中仪支架的顶丝或链条若只压在轴的一侧,并把支架撬起一个角度,发射或接收轴线就不再通过轴心。屏幕上立刻出现一个径向偏移,这个偏移随顶紧力增大而增大。把顶紧放松到支架刚刚贴住圆柱面、不再被撬起,偏移明显收回,轴并没有做任何调整。用手转动轴,收回后的剩余读数如果很小,说明刚才偏大的部分是装夹造成的,不是轴心离开了旋转中心。
激光对中仪假偏心的方向与顶丝所在的母线一致。把顶丝改到对面再过度拧紧,假偏移也改到对面。真实的轴偏心不会因为顶丝换边就换边,它只随轴上的标记转动。因此过度顶紧并换边试一次。读数跟着顶丝走,是支架被撬歪。读数只跟着轴上的标记走,与顶丝在哪一侧无关,才是轴的偏心。这项试验要在顶紧力明显过大时才看得出,正常贴合时假偏移本来就小。
激光对中仪支架脚没有跨在轴的直径上,而是浮在一个点上时,稍微顶紧就会摇摆,读数极不稳定。真实偏心是稳定的,转一圈会形成确定的高低点。装夹不稳则不转轴也在跳。先不转轴,只看读数是否自己跳。自己跳,先把支架改成贴合直径的夹持,直到不转轴也稳定。稳定以后转一圈仍有高低点,才把高低点交给轴的偏心。不转轴就在跳的数,不能拿来判断轴。
轴的偏心随转动走到对面
激光对中仪所夹的轴若相对轴承回转中心偏心,轴转一圈,激光读数会出现一个高点和一个低点,高低点与轴上的标记一起走动。把夹持力从过紧改回正常贴合,高低点的差值几乎不变。因为偏心在轴上,不在支架的撬角里。联轴器或轴肩用百分表转一圈,能得到同一个高点方向。激光和机械表一致,就应按这个偏心去找弯曲、卡簧槽装配或轴承座孔,而不是继续放松支架。
激光对中仪真偏心的大小与顶丝力矩没有比例关系。顶歪的假偏移则与顶丝力矩关系很大。做出力矩和读数的对照:力矩加倍,读数几乎不变,是真偏心。力矩加倍,读数明显变大,是支架被顶歪。这项对照比直接看数值更可靠,因为两种原因都可以把数读得很大,只有随不随夹持力变化才能分开。不要用一次偏大的读数同时判定轴弯了和支架坏了。
激光对中仪若把两根轴的相对偏移和单根轴的偏心跳动混在一起,调整地脚会发现读数随转动乱变,地脚怎么垫都不稳定。单根轴偏心应在单轴转动时就表现出来,与另一根轴是否连接无关。两轴相对偏移则要在两轴作为整体时才有意义。先拆开联轴器,单轴转一圈。单轴已经有稳定的高低点,先修这根轴的偏心。单轴没有高低点,连接后再出现的偏移,才是两轴相对位置。
激光对中仪顶歪和真偏心叠在一起时,读数既随顶丝变,也有随轴转动的高低点。应先把夹持恢复到不撬起支架的贴合力,去掉随顶丝变化的那一部分。剩下随标记转动的高低点,再作为轴的偏心。先修轴而支架仍被撬着,修完以后读数仍偏,看起来像轴没有修好。正常夹持下的高低点,才是轴真正偏出旋转中心的量。
激光对中仪读数偏大时,应先做不转轴的稳定检查,再做顶丝换边,接着做单轴转一圈。不转轴就跳,修夹持。跟着顶丝换边,是假偏心。只跟着轴的标记走出高低点,是真偏心。三步的结果指向不同的零件,不能都用加垫机器地脚来消除。
激光对中仪径向偏移偏大,放松顶丝或把顶丝换边读数就跟着变,是支架被顶歪,测头轴线没有通过轴心。夹持恢复正常以后,高低点仍随轴的标记转过一圈,并与百分表一致,是轴相对旋转中心真的偏心。一个随夹持力,一个随转动。把假偏心当成轴弯去校轴,轴会被校到相反的错误形状。