锅炉引风机皮带打滑时电流偏低而风量不足
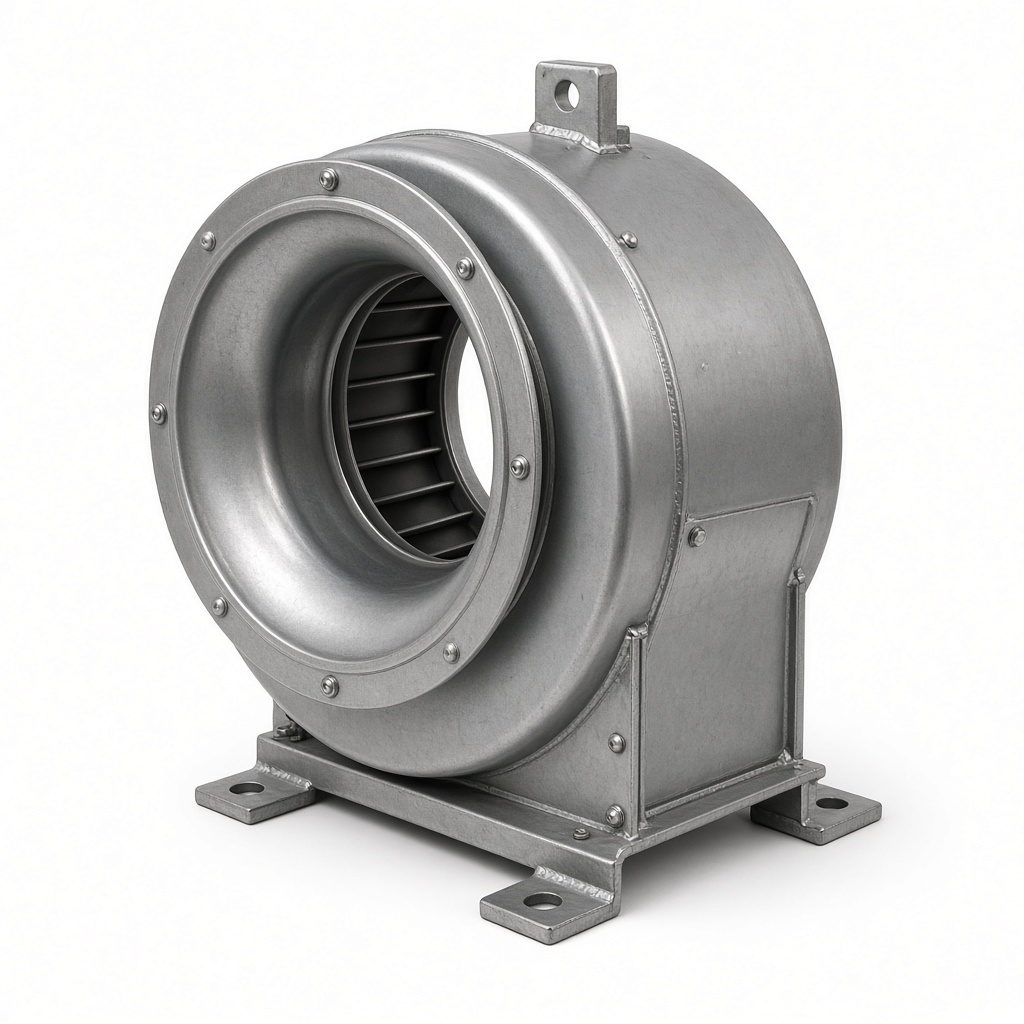
锅炉引风机皮带打滑时风机转速下降,风量跟着不够,电动机却因为传过去的转矩变小而电流偏低,这和卡死、磨壳时的电流升高相反。
锅炉引风机风量不够而电动机电流又偏低时,很容易被理解成风机“负荷轻、所以正常”。对皮带传动的这台引风机来说,电流偏低同时风量不足,常常是皮带已经在带轮上打滑。电动机仍接近同步转速运转,风机叶轮的转速却低于带轮节圆应有的比例,流量大约随转速下降,压升随转速的平方下降,送进炉膛的抽力就不够了。
打滑时皮带传递的转矩小于叶轮在该风量下需要的转矩,多出来的滑差变成皮带与带轮之间的摩擦热。电动机轴上的负荷转矩因此变小,电流降到正常工作值以下,甚至接近空载。这和轴承卡死、叶轮磨壳完全相反:那些情况下风机转速仍被皮带强制带着走,电流是升高的,保护会因过流动作。打滑则是电流和风量一起往下,保护往往不动作。
皮带表面发亮、带轮槽被磨光、运行中能闻到橡胶热味,是锅炉引风机打滑的直接痕迹。用转速仪分别测电动机轴和风机轴,传动比会小于带轮直径比。张力不足、带轮中心距过小、皮带伸长或槽底垫了粉尘使皮带骑在槽外,都会减少摩擦力。新建或更换皮带后没有再张紧,跑合伸长同样会在几天后出现这种低电流、低风量。
同样低电流的风门节流转速是正常的
进口风门关小也会让锅炉引风机电流下降、风量下降,但风机轴的转速仍符合传动比,皮带和带轮的温升有限。节流发生在气流侧,叶轮是按设计转速在转的,只是做的容积功变少。打滑则是机械转速先丢失,叶轮即使流道干净,也到不了设计点。只看电流和炉膛负压,两件事很像;加上风机轴转速,方向就分开了。
叶轮严重积灰或磨损后效率下降,也可能风量不足。此时锅炉引风机的转速是对的,电流可能偏低也可能因为涡流而并不低,皮带温度正常。积灰改变的是性能曲线的高低,打滑改变的是叶轮实际落在哪一条转速曲线上。清灰以后若转速比仍然不够,风量不会回到设计点,说明限制在传动而不是叶道。
张紧过度则不是打滑,而是另一端的问题。皮带把轴拉弯,锅炉引风机靠近带轮的轴承径向载荷加大,电流未必低,轴承温度和径向振动会先升。用不断加张力去消除打滑,会把低电流、低风量变成轴承发热。张力应使皮带在额定风量下刚好不滑,带轮槽里仍有余隙,而不是把皮带压到槽底。
电流偏低说明功没有送进叶轮
判别顺序可以落在三个读数上。电动机电流低于该风量下的正常值,说明轴功率没有送出去。风机轴转速低于传动比,说明损失发生在皮带接触面上。带轮和皮带温度升高,说明滑差正在变成热量。三个读数同时出现,就是打滑。转速正常而电流随风门变化,则是节流;转速正常、皮带不热、静压差偏小,则是叶轮流道的问题。
打滑持续下去,皮带会硬化、伸长,打滑更严重,锅炉引风机的风量进一步下降,炉膛负压更难维持。带轮槽被磨出台阶后,换新皮带也贴合不好,仍会滑。电流一直偏低还使操作人员误以为风机很轻松,从而不去检查传动,直到燃烧被迫减负荷。
电动机本身缺相或电压过低也会电流异常、转速下降,但那时机组往往伴随异响和温升,而且风机与电动机的转速比仍然保持,因为皮带没有相对滑动。测到电动机转速已掉而传动比仍在,问题在电气;电动机转速正常、风机转速单独偏低,问题在皮带。锅炉引风机这一对读数不能只留电流。
一组皮带里若只有一根松弛,锅炉引风机的负荷会集中到其余几根上,先是局部打滑,电流轻微偏低,风量略降。继续运行后松弛的那根发热伸长,其余几根被拖着一起滑,电流才明显掉下去。检查时要逐根按压,不能只看整组看起来还张紧。带轮槽若被磨出台阶,新皮带也会只贴槽的一侧,张紧力看起来够,接触面积却不够,打滑仍会重现。
因此皮带打滑时,锅炉引风机表现为风量不够、电流反而偏低。功在皮带接触面上变成了热,没有变成叶轮的转速。把它和风门节流、叶轮积灰分开的办法,是核对风机轴的实际转速,而不是再去开大风门。