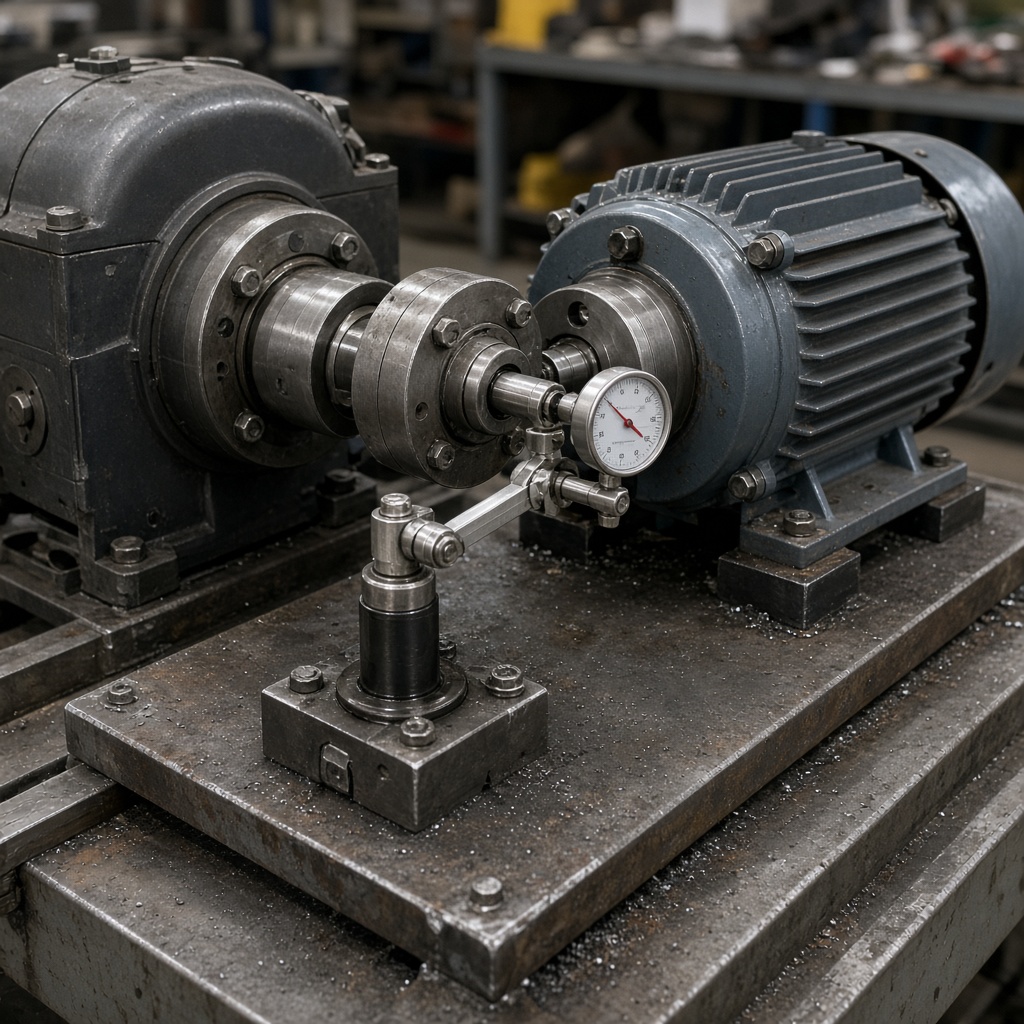
激光对中仪读数被带偏时支架下垂和轴系真偏的区分
激光对中仪读出的偏移偏大时,支架跨距过长发生下垂是测量链自己弯了,两轴轴心确实不重合才是被测机器的不对中,下垂量不随盘车角度翻转。
激光对中仪每次读数不同时软脚翘起和拧紧顺序的差别
激光对中仪每次测量的偏移都不一样时,一只地脚悬空是机器在翘,螺栓每次拧紧顺序不同是机壳被拉扭,两者都会使读数无法重复。
激光对中仪冷态合格热态仍振时机器膨胀和支架受热的分辨
激光对中仪冷态把两轴对到零而热态机器仍振时,机器壳体热胀把轴心抬高是被测对象在变,支架受热下垂是仪器自己的读数在变。
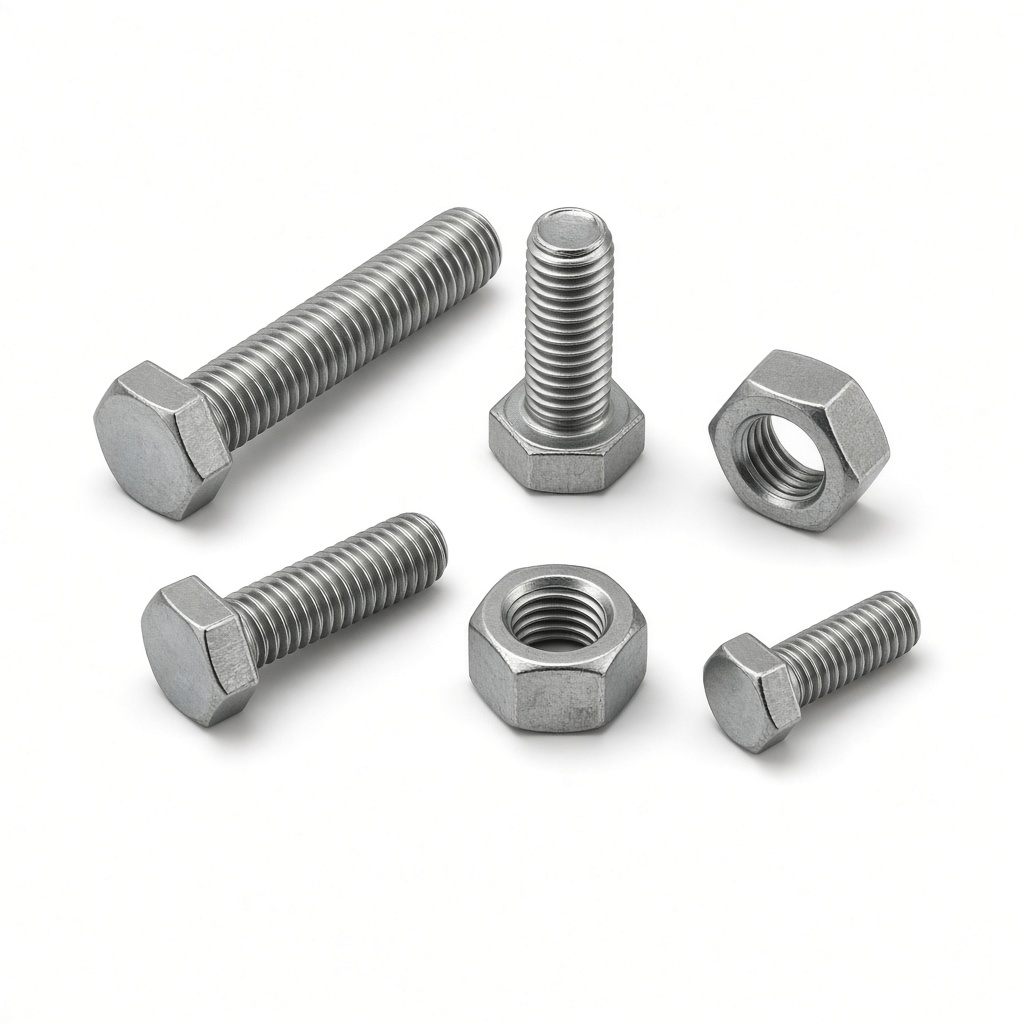
六角头螺栓被拉长后连接件仍然错位的两种机理
六角头螺栓已经变长而连接件仍在错位时,杆部屈服使夹紧力消失是沿轴线松开,螺栓在过大的光孔里被别弯则是横向错位,两者伸长的来源不同。
六角头螺栓自行退出时光孔变大和螺纹配合变松的差别
六角头螺栓自己往外退出时,光孔被磨大以后接合面打滑会把螺栓一点点拧松,螺纹配合变松则是螺母在牙上跟转,两者退出的部位不同。
六角头螺栓预紧慢慢丢失时头部压溃和杆部拉长的区分
六角头螺栓预紧力慢慢丢失时,头部下面的支承被压出凹坑是夹持长度变短,杆部被拉得变长是螺栓自身屈服,两者都使夹紧力下降。
六角头螺栓螺纹咬死与牙型挤坏在装配方法上的差别
六角头螺栓螺纹咬死时牙侧被挤出金属并越拧越紧,牙型被磨掉时拧入力矩变小而且牙尖已经缺肉,两种装配损伤的手感相反。
六角头螺栓松动时预紧不足振动松退和支承面下陷的分辨
六角头螺栓使用以后松动,预紧力从一开始就不够是夹紧力没有建立,振动使螺母一点一点退回,支承面被压塌则是夹紧长度在变短。
外圆车刀锥面拉伤后圆跳动变大而且越切越重的机理
外圆车刀车锥面被拉伤以后圆跳动变大,刃口崩缺会犁出越来越深的沟,刀杆被顶离轨迹则每刀都从更偏的位置切入,两者都会越切越重。
外圆车刀切削发烫时积屑瘤糊住前刀面和刃口过锐的区分
外圆车刀切削温度升高时,积屑瘤糊住前刀面是切屑焊在刃口上,刃口磨得过锐没有负倒棱则是刃口太弱,两种发热部位不同。
外圆车刀崩刃之前余量过大润滑不足和切屑堆积的征兆
外圆车刀崩断之前,余量留得过大使刃口承受冲击,冷却润滑中断使刃口温度先升,切屑堆在前刀面则把刃口挤裂,三种征兆并不相同。
外圆车刀直径走偏时刀尖高度进刀方向和工件让刀的差别
外圆车刀把外圆车偏时,刀尖高于或低于中心会改变切削直径,进刀方向不正使刀尖斜着切入,细长工件让刀则把刀尖顶离表面。